マツバ機工様 イスカル講習会参加レポート
先日、マツバ機工様主催のイスカル工具講習会に参加しました。
最新工具の紹介に加え、加工現場ですぐに活用できる実践的なノウハウが多数紹介されました。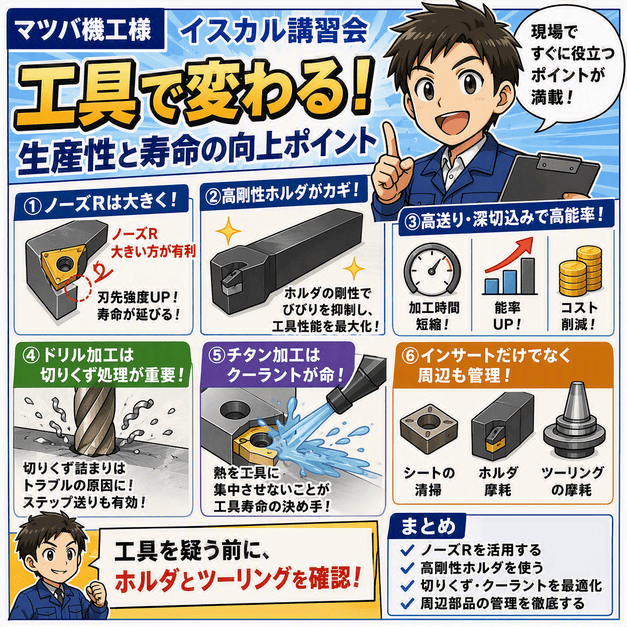
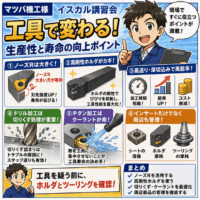
今回学んだポイント
- ノーズRは可能な範囲で大きく使う
- ホルダ剛性が寿命と面品位を左右する
- 高送り・深切込み工具で能率向上を狙う
- 切りくず処理とクーラント管理が重要
- ホルダやツーリングも消耗品として管理する
ノーズRを大きくすると寿命が伸びる
旋削加工ではノーズRを大きくすることで刃先強度が向上し、
チッピングや摩耗の抑制につながります。
切削条件だけでなく、まずはノーズR選定を見直すことが重要との説明がありました。
工具寿命を延ばすためには、切削条件の見直しよりも先にノーズRを検討する価値がある。
高剛性ホルダの重要性
工具トラブルの原因はインサートだけとは限りません。
ホルダ剛性の不足や振動により、本来の工具性能を発揮できないケースがあります。
大型ホルダや高剛性ツーリングを使用することで、
びびり抑制や工具寿命向上が期待できます。
最新高送り工具による生産性向上
近年の高送り工具や深切込み対応工具は大幅に進化しており、
従来加工と比較して除去率向上が期待できます。
荒加工では特に加工時間短縮効果が大きく、
設備稼働率向上にも貢献します。
ドリル加工は切りくず処理が鍵
深穴加工では切りくず排出不良が工具破損の原因になります。
ステップ送りや適切なクーラント供給による切りくず排出管理が重要です。
チタン加工ではクーラントが重要
チタン加工では熱が工具側へ集中しやすく、
刃先への確実なクーラント供給が工具寿命を大きく左右します。
インサート以外も管理する
シート、ポケット、ツーリングなども摩耗します。
インサート交換だけでなく周辺部品も定期点検することで、
安定した加工品質を維持できます。
まとめ
今回の講習会で最も印象に残ったのは、
「工具を疑う前にホルダとツーリングを確認する」という考え方でした。
- ノーズRを活用する
- ホルダ剛性を高める
- 高能率工具を積極活用する
- 切りくず処理を重視する
- ツーリング管理を徹底する
関連記事:
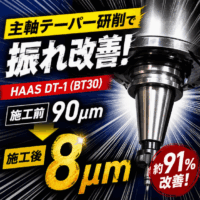
 向井産業合同会社様に、主軸スピンドルのテーパー部を研削していただきました。
 町工場が大企業のようなキレイなホームページを作っても意味がない?という感想。
 「’em」って何? themの短縮形なのか、 それとも古英語の生き残りなのか、どっちなんだい?
 「死ぬこと以外かすり傷」が語られる裏側にあるもの 〜生存者バイアスの残酷さと、見えない「墓場」の話〜
 「見ていると削れない」 〜CNC工作機械の前で誰もが味わう、あの不思議な時間〜
 CAD/CAMソフトをONECNC XR7からONECNC 10へ更新しました
 偏心軸の作成。旋盤加工。クランクシャフト
 社長は舐められたくないけど、舐められないようにがんばったら滑稽になる